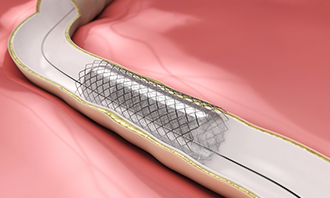
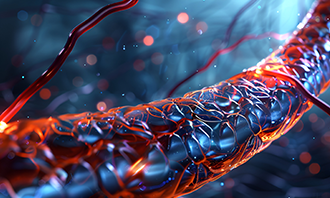
ステントは、血管などを内側から支える医療機器で、細い金属チューブから微細な網目状の構造を成形して製造されます。複雑な形状を高精度に加工するため、製造工程ではレーザー加工が用いられます。
ステントの加工では、使用する材料やレーザーの種類によって加工特性や熱影響が異なるため、用途に応じた加工方法の選択と、医療機器として求められる表面品質の管理が重要です。この記事では、ステントのレーザー加工の特徴や材料ごとの違い、使用されるレーザーの種類、求められる精度と品質について解説します。
ステントのレーザー加工とは
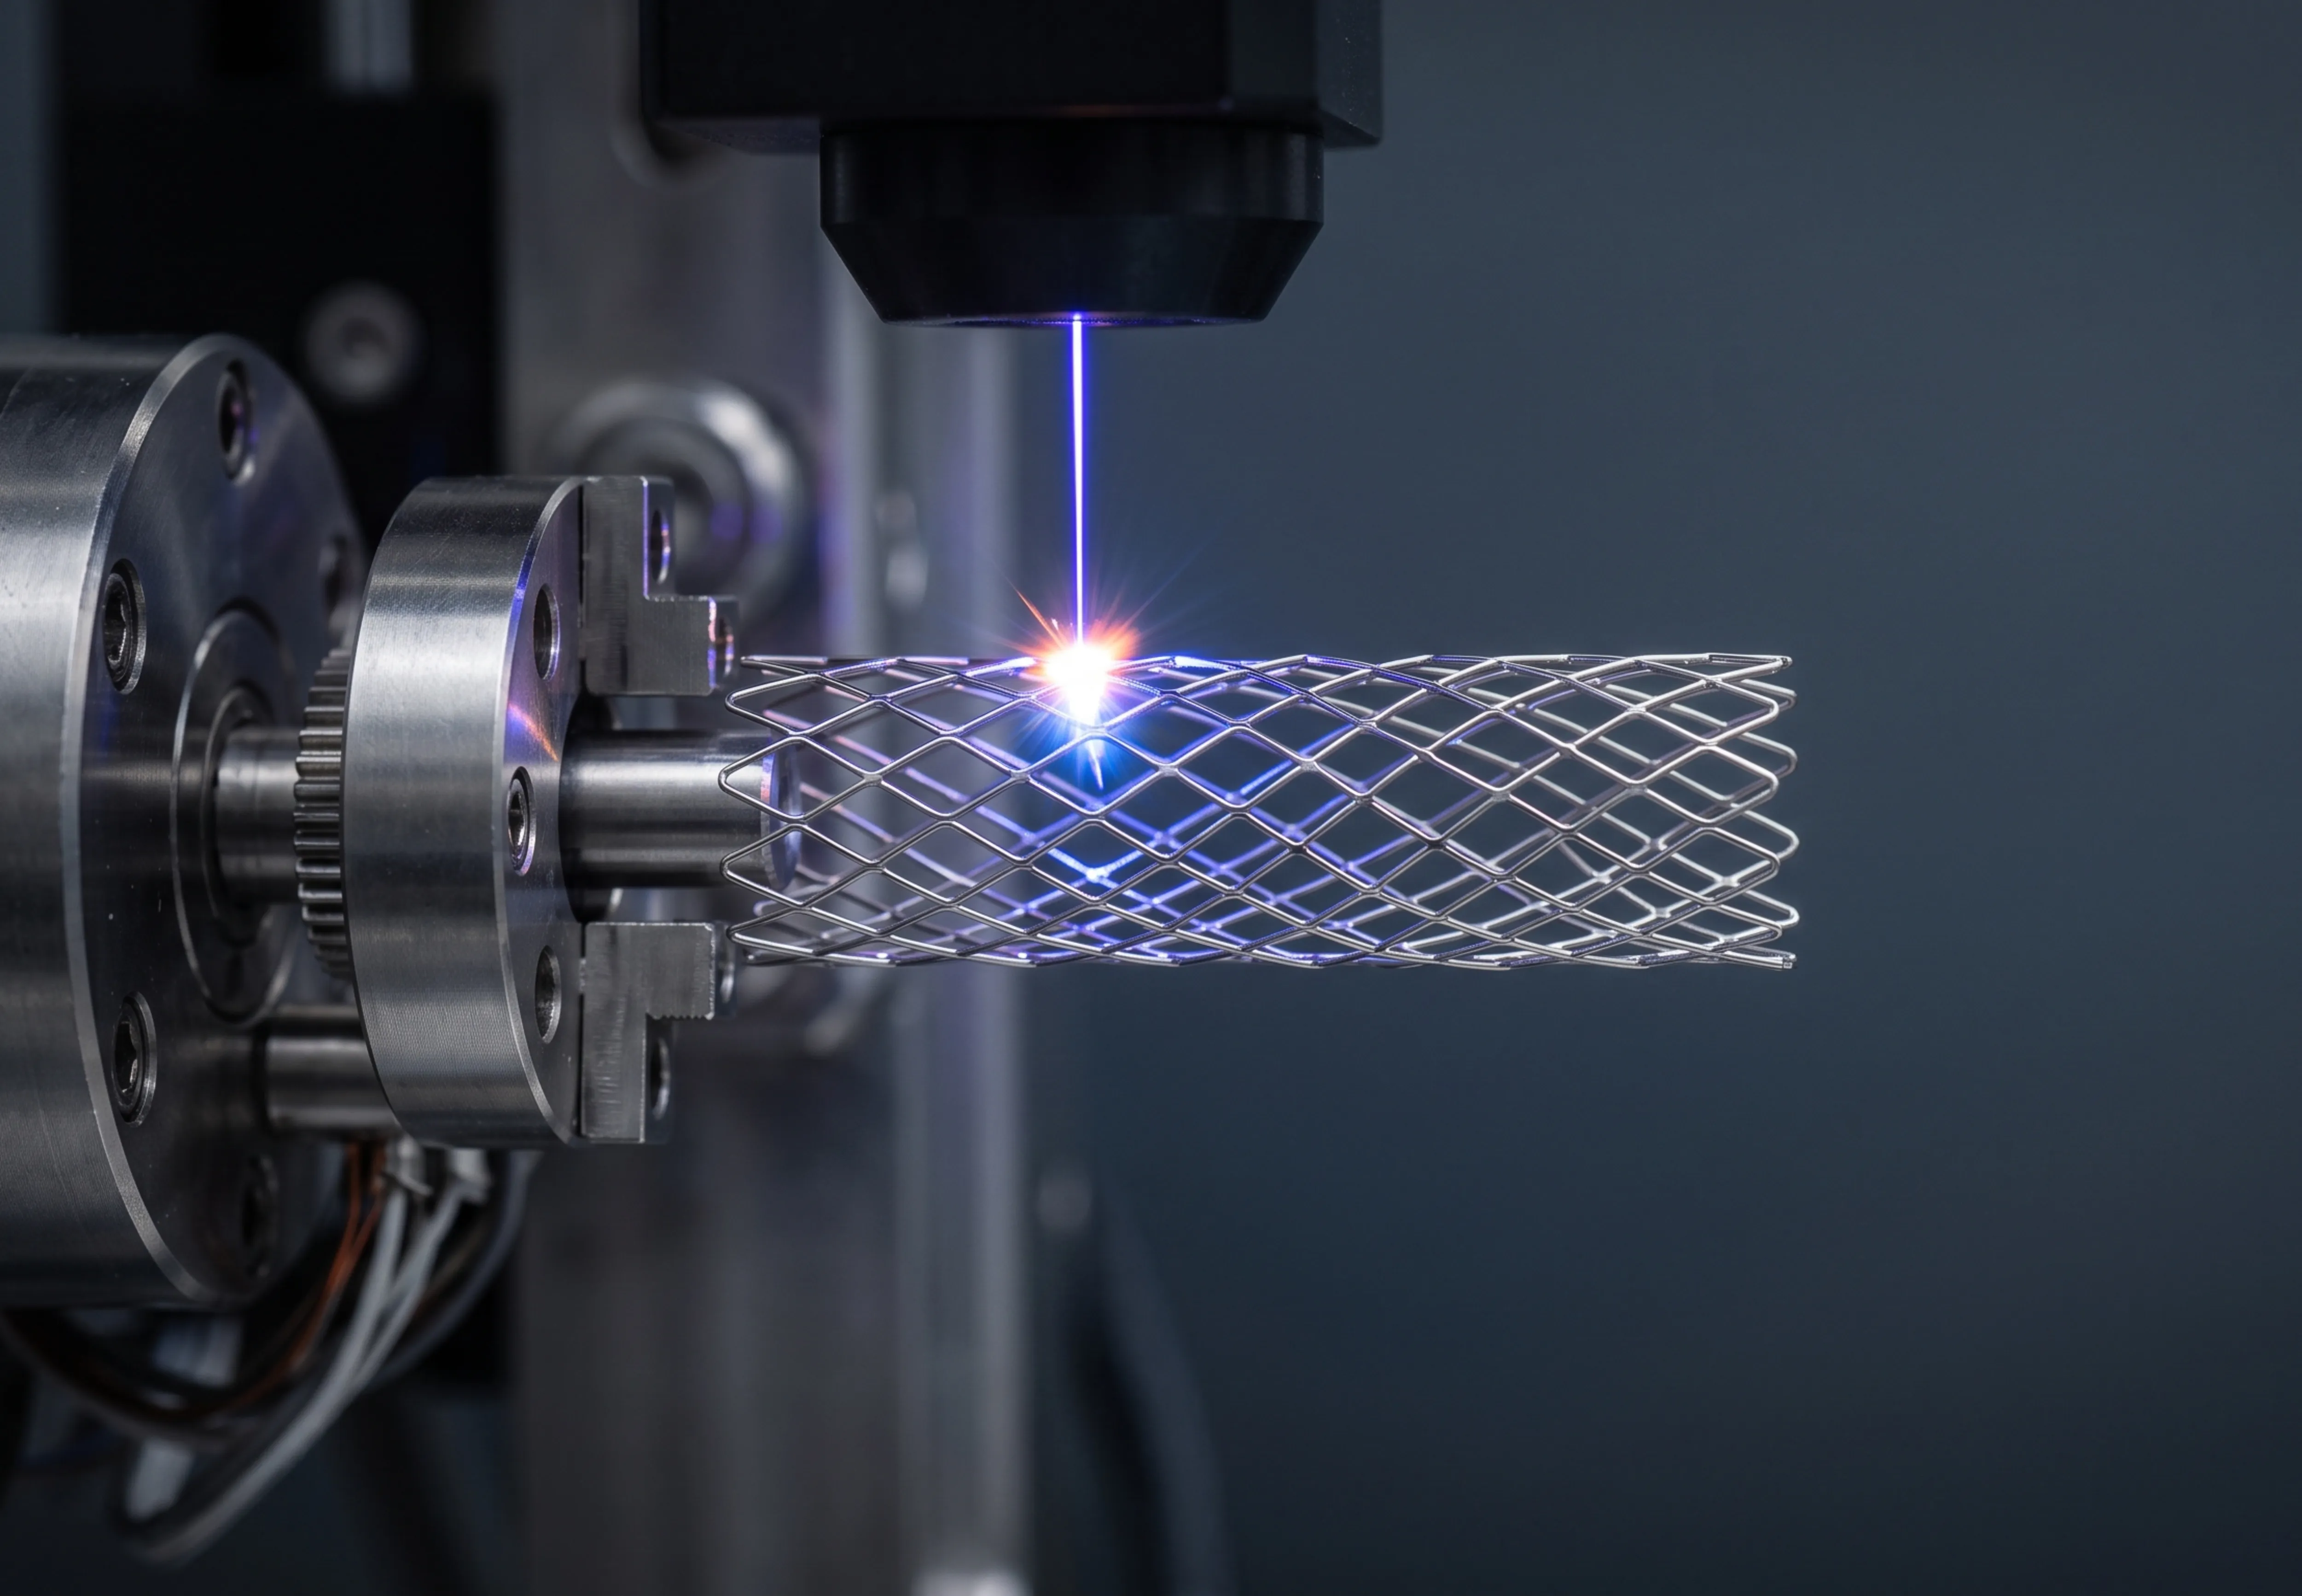
ステントのレーザー加工とは、ステンレス鋼やコバルトクロム合金、ニチノールなどでできた細い金属チューブにレーザーを照射し、設計したパターンに沿って切断する加工方法です。チューブを回転・移動させながら精密に切り抜くことで、血管を内側から支える網目状の骨格を成形します。ステントは薄肉で形状も微細かつ複雑なため、高い加工精度が求められます。加工後は、切断時に生じたバリの除去や表面処理などの後工程を経て仕上げます。
ステントにレーザー加工が必要な理由
ステントは、細い金属チューブから網目状のパターンを切り出して作られます。網目を構成する細い骨組みは「ストラット」と呼ばれ、脳血管や冠動脈などの細く複雑な血管内へ届けるためには、ストラットを細くしてデバイス全体を小型化することが求められます。
一方、血管内では十分な径方向の支持力を発揮しながら、カテーテル内への収納や蛇行した血管に追従できる柔軟性、拡張時にも設計通りの形状を再現できる加工精度が必要です。こうした細さと強度・柔軟性を両立するには、複雑なパターンを高い寸法精度で加工しなければなりません。レーザー加工は非接触で材料への物理的な力を抑えながら微細形状を切断できるため、薄肉のチューブや細いストラットの変形を抑え、高精度に成形するのに適しています。機械的な刃物を使う加工と比べて、加工時の圧力による歪みを生じにくい点も利点です。
レーザー加工と他の加工方法との違い
ステントの製造方法には、金属チューブを切り抜くレーザー加工のほか、細いワイヤーを編み込むブレーディングや、薬品を使って材料を除去するエッチングなどがあります。ブレーディングはワイヤーから柔軟な構造を成形でき、エッチングは化学反応を利用してパターンを加工する方法です。
これに対してレーザー加工は、金属やポリマーのチューブから複雑なメッシュ形状を高精度に切り出せる点が特徴です。設計した形状を直接加工しやすく、微細なストラットや複雑なパターンにも対応できます。また、非接触加工のため工具による機械的な力を加えずに切断でき、形状変更にも対応しやすい方法です。
また、幾何学形状の再現性や加工速度にも優れ、量産時にも安定した加工が期待できます。特にフェムト秒レーザーでは熱影響部(HAZ)の発生を抑えやすく、よりクリーンで精密な切断につながります。
ステントの材料によるレーザー加工の違い
ステントには、ニチノール(ニッケルチタン合金)、ステンレス鋼、コバルトクロム合金などが主に使われます。材料ごとに特性やレーザー加工時の注意点が異なるため、ここではそれぞれの特徴を解説します。
ニチノール(ニッケルチタン合金)
ニチノールは、ニッケルとチタンからなる合金で、超弾性と形状記憶特性を持ち、自己拡張型ステントに利用されています。一方、加工時の熱や機械的負荷によって材料特性や表面状態が変化しやすく、加工が難しい材料です。
レーザー加工では、極めて短いパルス幅のレーザーを用いることで材料への熱伝導を抑え、熱影響部(HAZ)やバリ、微小クラックの発生を抑制できます。ニチノール製ステントを高精度に加工するには、材料への熱影響をできるだけ小さくすることが重要です。
ステンレス鋼
ステンレス鋼は、ステント材料としてSUS316Lなどが用いられ、加工性や耐食性が良好な点が特徴です。レーザー加工では、材料を溶融して切断するため、加工条件によってドロス(溶融物の付着)や熱影響部(HAZ)が生じ、酸素を用いると切断面に酸化被膜が発生します。こうした溶融物の付着や切断面の状態に配慮し、加工条件やアシストガスを適切に設定することが重要です。ステント製造では、レーザー加工後に電解研磨を行って表面を滑らかにし、血液適合性や耐食性を高めます。
コバルトクロム合金
コバルトクロム合金は、高強度・耐疲労性・耐食性に優れ、L605やMP35N™などがステント材料に用いられます。
金属パイプを用いたステント製造では、CAD設計に基づくパターンを高精度レーザー加工で切り出します。その後、熱処理で残留応力を除去し、電解研磨で表面を滑らかに仕上げます。高い強度を生かすには、精度の高い加工と適切な後工程が重要です。
ステントのレーザー加工で使われるレーザーの種類
ステントのレーザー加工には、主にファイバーレーザーと超短パルスのフェムト秒レーザーが使われます。両者は加工速度や熱影響の大きさなどに違いがあるため、ここではそれぞれの特徴を解説します。
ファイバーレーザー
ファイバーレーザーは、光ファイバーを増幅媒体に用いるレーザーで、高いビーム品質とエネルギー効率を持ち、金属を高速かつ高精度に加工できる点が特徴です。長寿命でメンテナンスの負担を抑えやすく、コストパフォーマンスにも優れるため、生産性を重視する加工に適しています。
ステントのような微細加工にも活用できますが、ファイバーレーザー加工では熱影響を抑えられるものの、溶融物の付着や加工部の荒れ、バリが生じる場合があります。そのため、材料や形状に応じた加工条件の調整や、後工程による表面処理が重要です。
フェムト秒レーザー
フェムト秒レーザーは、1000兆分の1秒という極めて短いパルスで材料を加工するレーザーです。熱が周囲へ伝わる前に加工が完了するため、材料への熱影響を最小限に抑えやすく、熱影響部(HAZ)やバリ、微小クラックの発生を抑えやすいことが特徴です。
ステント加工では、金属やポリマーを高精度かつクリーンに切断でき、後処理の負担を減らしやすい点が特徴です。特に高い加工品質が求められるステントに適しています。一方、フェムト秒レーザーは一般的なファイバーレーザーより装置価格が高く、導入・維持にもコストがかかるため、設備やコスト面ではファイバーレーザーに利点があります。
ステントのレーザー加工で求められる精度と品質
ステントは体内で長期間使用されるため、レーザー加工には高い寸法精度だけでなく、切断面の品質も求められます。加工時の熱影響部(HAZ)やバリ、微小クラックなどは、デバイスの性能低下や破損につながる可能性があるため、これら材料へのダメージをできるだけ抑えることが重要です。
また、切断面にドロスやバリが残ったり、表面粗さが増大したりすると、局所的な腐食の起点となるおそれがあります。そのため、電解研磨や化学的エッチングなどの後処理だけに頼らず、レーザー加工の段階から出力やパルス周波数、走査速度、アシストガスなどを調整し、発生を抑えることが求められます。
特にニチノールはニッケルを含むため、加工面の微小クラックや熱影響によって保護膜が損なわれると、ニッケルイオンの溶出リスクが高まる可能性があります。切断面を平滑に仕上げ、適切な後処理で表面状態を整えることが、耐食性や生体適合性を確保する上で重要です。加工段階から表面品質を管理する必要があります。
医療機器の製造受託ならNISSHAにお任せください
NISSHAでは、医療機器の製造受託に対応しています。京都の製造拠点では、QMS省令に基づく品質管理体制のもと、製造から組立、検査、包装、滅菌、出荷まで一貫したサポートを提供しています。医療機器の製造ラインの移管・拡充や、新規製品の製造委託をご検討の際は、ぜひNISSHAへご相談ください。
詳細につきましてはNISSHAの医療機器製造受託ページをご覧ください。